Teollisuuden trendit
2026-10-14
6205 syväurakuulalaakeri rikkoutuu 2 000 käyttötunnin jälkeen pakkauslinjalla, kun taas sama osanumero toimii 18 000 tuntia viereisessä koneessa. Erona on harvoin laatikkoon painettu teräslaatu; se on CNC-työstöprosessi, joka muuttaa teräksen muutaman mikrometrin tarkkuudella. Tämä prosessi päättää, kuinka kauan laakeri todella kestää.
CNC-työstö on nykyaikaisen kuulalaakerituotannon selkäranka. Jokainen samankeskinen rata, jokainen kontrolloitu sisävälys ja jokainen hiljainen kierros riippuvat työstökoneista, jotka poistavat materiaalia toistettavalla tarkkuudella. Tässä artikkelissa kerrotaan valmistusreitti tankovarastosta valmiiseen laakeriin, siitä tulevat tarkkuuslaadut ja tarkistukset, jotka sinun tulee tehdä ennen kuin luotat toimittajaan.
Jokainen tarkkuuslaakerirengas on ohjatun CNC-sarjan tulos, ei yhden leikkauskierroksen tulos. Reitti on sama, olipa materiaali GCr15 (52100) kromiteräs, 440C ruostumaton tai jokin muu laakerilaatu: muotoile, koveta, hio ja viimeistele.
Pehmeässä tilassa CNC-sorvit kääntävät sisä- ja ulkorenkaat lähes verkkoon muodostaen reiän, ulkohalkaisijan, pinnat, viisteet ja matalan uran, josta tulee myöhemmin juoksurata. Nykyaikaiset sorvauskeskukset pitävät mitat noin ±15 - ±25 mikrometriä tässä vaiheessa. Se kuulostaa löysältä lopullisen toleranssin rinnalla, mutta sillä on merkitystä: jäljellä olevan massan on oltava riittävän tasaista, jotta hiomalinja voi poistaa sen pakottamatta rengasta muodoltaan. Kääntö ratkaisee myös suorakulmaisuuden. Jos rengaspinnat eivät ole suorassa reiän suhteen tämän toimenpiteen jälkeen, hionta ei pysty korjaamaan virhettä kokonaan myöhemmin.
Sorvauksen jälkeen renkaat karkaistaan ja karkaistaan noin 58-63 HRC:hen, jotta teräs kestää kulutusta. Lämpökäsittely vääristää myös geometriaa: renkaat voivat muuttua soikeiksi useita mikrometrejä ja reikä tai ulkohalkaisija voi kasvaa tai kutistua. Karkaisu ei siksi ole koskaan viimeinen vaihe. Se on vaihe, joka tekee tarkkuushionnan tarpeelliseksi, koska karkaistua rengasta voidaan korjata vain hiomakoneistuksen avulla.
Kovetetussa tilassa rengas liikkuu hiontasarjan läpi, jossa jokainen pinta viimeistellään erikseen:
Superviimeistely seuraa hiontaa. Hieno värähtelevä kivi poistaa hiomalaikan jättämän repeytyneen ja tahriintuneen metallin jättäen jäljen, jonka pinnan karheus Ra on 0,05-0,2 μm vakiolaakereissa ja alle 0,03 μm korkean tarkkuusluokissa. Tämä pintakerros on paikka, jossa laakerit onnistuvat tai epäonnistuvat aikaisin: karkea rata synnyttää kitkaa, lämpöä ja melua kauan ennen näkyvää kulumista.
Laakeri on vain niin tarkka kuin sen vähiten tarkka komponentti. Vierintäelementeillä ja niitä välittävällä häkillä on omat työstövaatimukset, ja tässä kustannussäästöt näkyvät ensimmäisenä.
Teräspallot alkavat langalta, joka kylmäpäillään karkeiksi palloiksi, sitten leikataan, lämpökäsitellään ja hiotaan useissa läpimenoissa. Viimeisessä läppäystoimenpiteessä käytetään kiinteitä levyjä, joissa on hiontalietettä, jotta pallot saadaan sellaiseen tarkkuuteen, joka yllättää useimmat ensikertalaiset ostajat: yhdessä korkealaatuisessa laakerissa pallot sovitetaan halkaisijaltaan noin 0,5 μm:iin tai pienempään. Pyöreät kuulat jakavat kuorman epätasaisesti, minkä vuoksi läppäyksen väliin jättävä valmistaja ei voi toimittaa hiljaisia tai kestäviä laakereita. Jos sovelluksesi riippuu johdonmukaisesta käyntikäyttäytymisestä, tarkista teräskuulalajit, joita tarjoaa erillinen laakereiden toimittaja sen sijaan, että olettaisi, että jokainen pallo on sama.
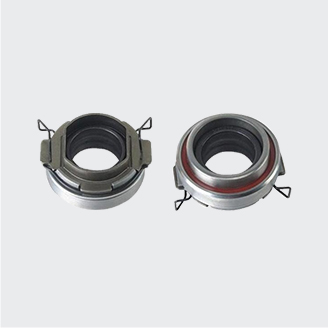
 Räätälöidyt teräskuulalaakereiden valmistajat, tehdas Shanghai Yinin Bearing & Transmission Company on Kiinan teräskuulalaakereiden valmistaja ja mukautettu teräskuulalaakeritehdas, Steel ba... Näytä tuote →
Pallon laatu määritellään ISO 3290:lla, jossa pienempi arvosana tarkoittaa tiukempaa halkaisijatoleranssia ja parempaa pallomaisuutta. G20 on tyypillinen minimi standardi syväuralaakerille; G10 ja hienommat ovat yleisiä tarkempiin ja nopeampiin koneisiin. Laatu vaikuttaa pallon ja kulkuradan väliseen kosketuskuvioon ja siten kootun laakerin tärinätasoon ja käyttöikään.
Häkit valmistetaan kolmella päätavalla:
Häkki hallitsee sitä, kuinka tasaisesti pallot pysyvät erillään. Häkki, jossa on epäjohdonmukaiset taskut, mahdollistaa pallon liukumisen suurella nopeudella ja kolisemisen kylmäkäynnistyksen aikana, ja se on yksi ensimmäisistä osista, jotka epäonnistuvat iskukuormituksessa.
Tarkkuusluokka ei ole markkinointimerkki; se on joukko mitattavia rajoja, jotka on määritelty ISO 492:lla ja merkitty P0, P6, P5 tai P4. Pohjois-Amerikassa käytetty ABEC-asteikko noudattaa samaa ulottuvuuslogiikkaa, jossa ABEC 1 vastaa P0:ta ja ABEC 5 on lähellä P5:tä. CNC-hiontaparametrit, pyörän hiontataajuus, jäähdytysnesteen ohjaus ja mittauspalaute asetetaan kaikki linjan laadun mukaan.
| Ominaista | P0 (ABEC 1) | P6 (ABEC 3) | P5 (ABEC 5) |
|---|---|---|---|
| Poran halkaisijan poikkeama (μm) | 0 - -10 | 0 - -8 | 0 - -6 |
| Kokoonpantu laakerin säteittäinen poisto (μm) | max 12 | max 8 | max 4 |
| Tyypillinen juoksuradan pyöreys hionnan jälkeen (μm) | 1,0-2,0 | 0,5-1,0 | 0,2-0,5 |
| Tyypillinen ajoradan pinnan karheus Ra (μm) | 0,10-0,20 | 0,05-0,12 | 0,025-0,05 |
P0:sta P5:een siirtyminen ei tarkoita pidempää hiontaa. Se tarkoittaa paremman raaka-aineen valintaa, pienempiä hiontaväliä, lautasen tiheämpää viimeistelyä, hienompien superviimeistelykivien käyttöä ja mittaamista lämpötilasäädellyssä ympäristössä, koska laakeritoleranssit määritellään 20 °C:ssa. Kaikki tämä lisää syklin aikaa ja kustannuksia, minkä vuoksi kokeneet ostajat eivät määritä P5:tä kuljettimelle, joka toimii täydellisesti P0:lla. Käytännön sääntönä on valita alin laatu, joka täyttää sovelluksen nopeus-, juoksu- ja meluvaatimukset, ja sitten varmistaa, että toimittaja pystyy pitämään kyseisen laadun jatkuvasti tuotantoerissä. Tarkat rajat vaihtelevat laakerin koon ja standardin painoksen mukaan, joten tarkista aina erän mukana toimitettu tarkastusraportti.
The P6- ja P5-tarkkuusluokat CNC-koneistetuissa 6000-sarjan laakereissa eroavat reiän ja ulkohalkaisijan poikkeamasta, käyntitarkkuudesta ja itse hiontaprosessin kustannuksista. Samanaikaisesti, akselin ja kotelon sovituksia suositellaan ABEC 5 -laakereille muuttua kriittisemmiksi toleranssien kiristyessä; P5-renkaan painaminen koteloon liiallisella häiriöllä voi muuttaa kulkurataa yli sen valmistetun tarkkuuden.
Jos tarvitset konkreettista perhettä vertaillaksesi näitä lukuja, 6200-sarjan syväurakuulalaakerit valmistetaan juuri näissä toleranssiluokissa ja ovat teollisissa hankinnoissa laajimmin todennettuja sarjoja.
 Mukautetut 6200-sarjan syväurakuulalaakereiden valmistajat, tehdas Shanghai Yinin Bearing & Transmission Company on Kiinan 6200-sarjan syväurainen kuulalaakerivalmistaja ja mukautettu 6200-sarjan syvä G... Näytä tuote →
Vaikka sertifikaatissa olisi oikea toleranssiluokka, laakeri voi pettää varhain, jos koneistuslinjaan jää piilovaurioita. Nämä viisi vikaa aiheuttavat useimmat markkinoiden ennenaikaiset laakerivikot:
Kaikkien viiden vian tausta on sama: laakeri läpäisee perusmittatarkastuksen, mutta siinä on prosessivika, joka lyhentää käyttöikää. Siksi toimittajat, joilla on todellinen koneistuskyky, hallitsevat prosessia, eivät vain lopputarkastusnumeroita.
Et näe CNC-prosessin laatua valokuvasta, mutta voit kysyä oikeita kysymyksiä ja pyytää oikeita asiakirjoja. Käytä alla olevaa luetteloa lähtökohtana toimittajan arvioinnissa.
Kun muutat nämä tarkastukset ostopäätökseksi, aloita koneeseen sopivasta laakeriperheestä. The syväurainen kuulalaakerivalikoima on useimpien pyörivien laitteiden oletuslähtökohta, koska se tasapainottaa kantavuuden, nopeuden ja kustannusten laajan koko- ja tarkkuusluokkien välillä. Olipa osanumero mikä tahansa, muista, että laakerin takana oleva CNC-työstöprosessi on näkymätön asennuksen jälkeen, mutta se muokkaa jokaisen myöhemmin mittaamasi suorituskyvyn. Ymmärrät sorvaus-, hionta-, superviimeistely- ja mittausketjun, ja lopetat osanumeroiden ostamisen ja alat ostaa todistettua koneistuskykyä.
 Tukkuurallinen kuulalaakeritoimittaja, tehdas Kiinan syväuraisten kuulalaakerien toimittajina ja syväuraisten kuulalaakereiden tehdasalueella Shanghai Yinin-laakerien ja voimansiirtojen tukkumyynti ... Näytä tuote →
Toimitettu tuotteet
Ota yhteyttä
Tel: +86-13916786238
Fax: +86-21-68551629
Email: [email protected]
Add: Huangxun teollisuusalue, Dantu, Zhenjiang City, Jiangsun maakunta, Kiina
Teollisuus